LANGUAGE
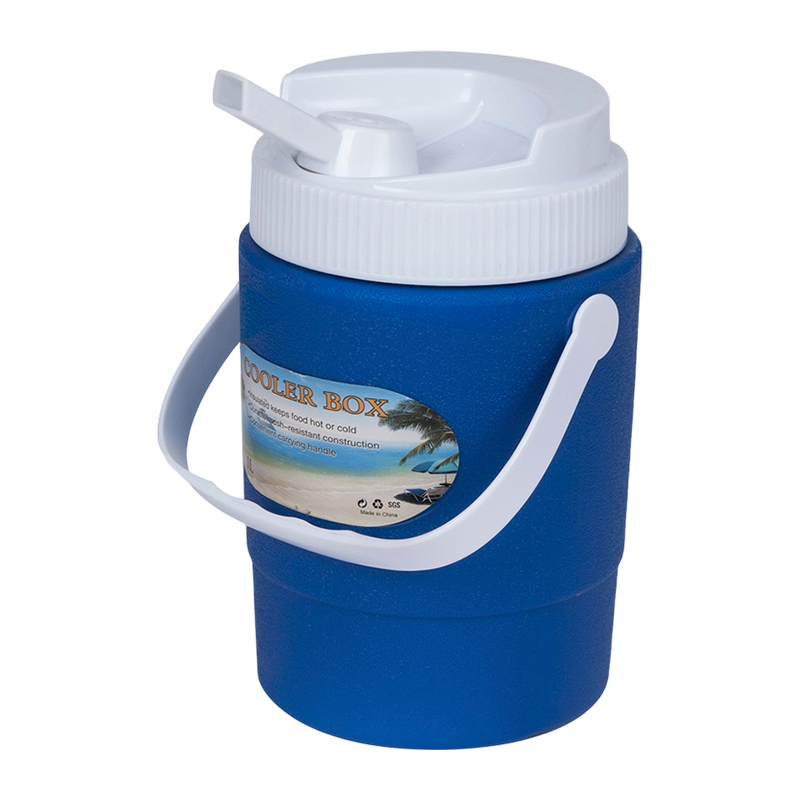
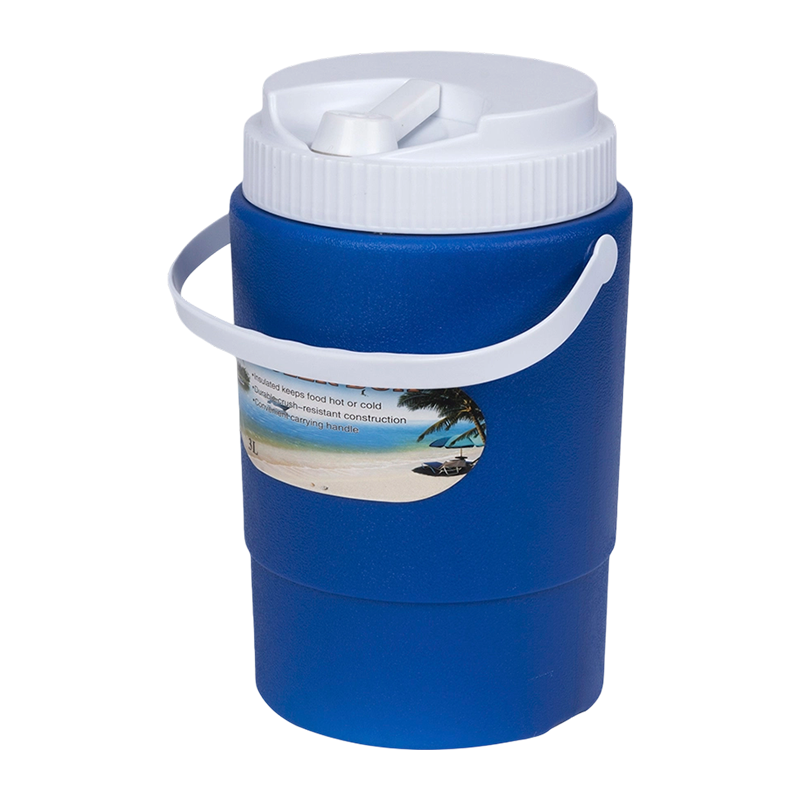
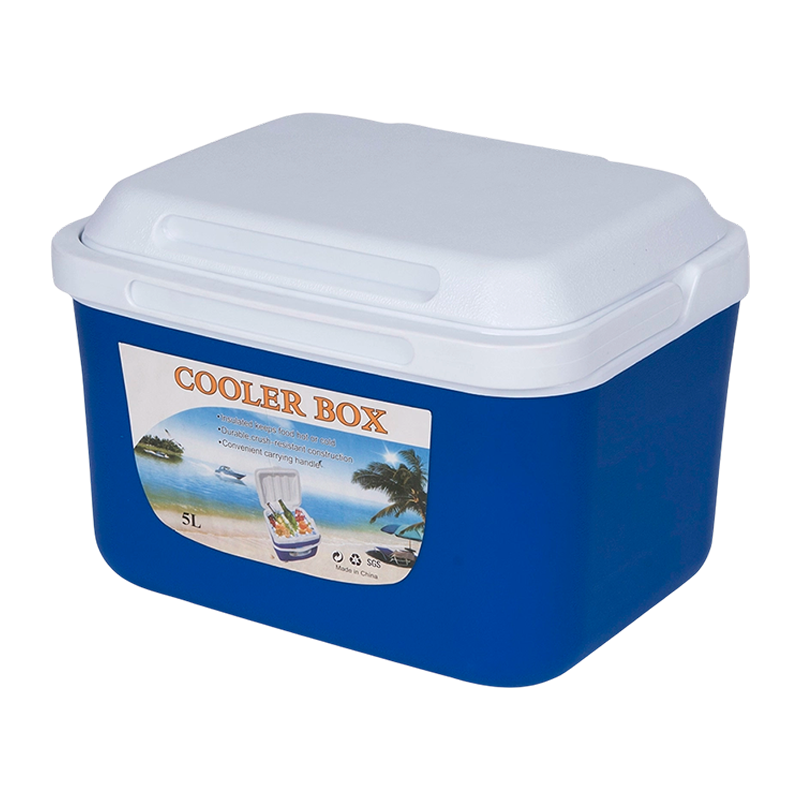
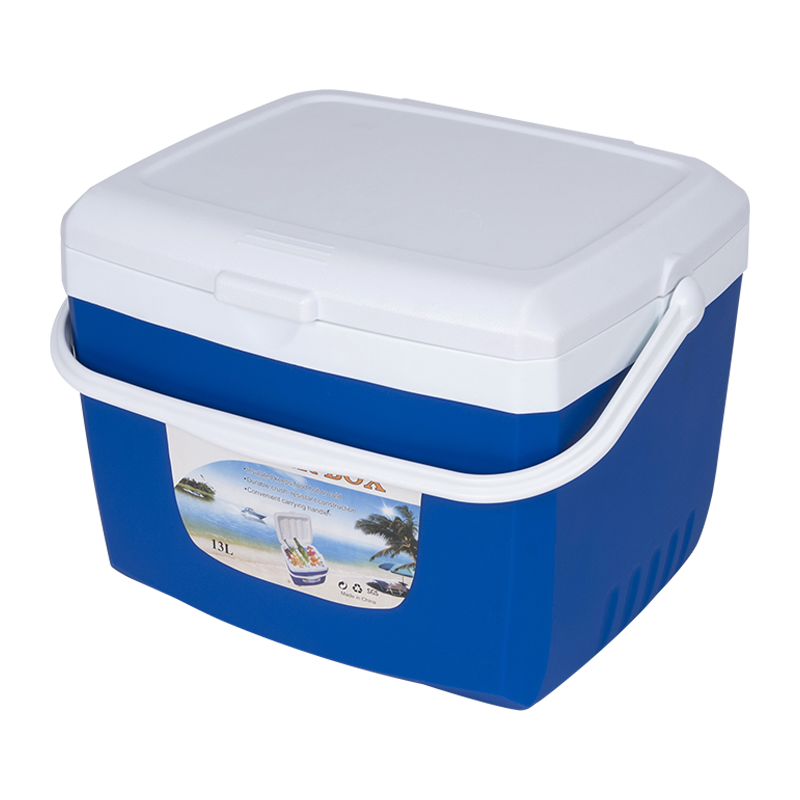
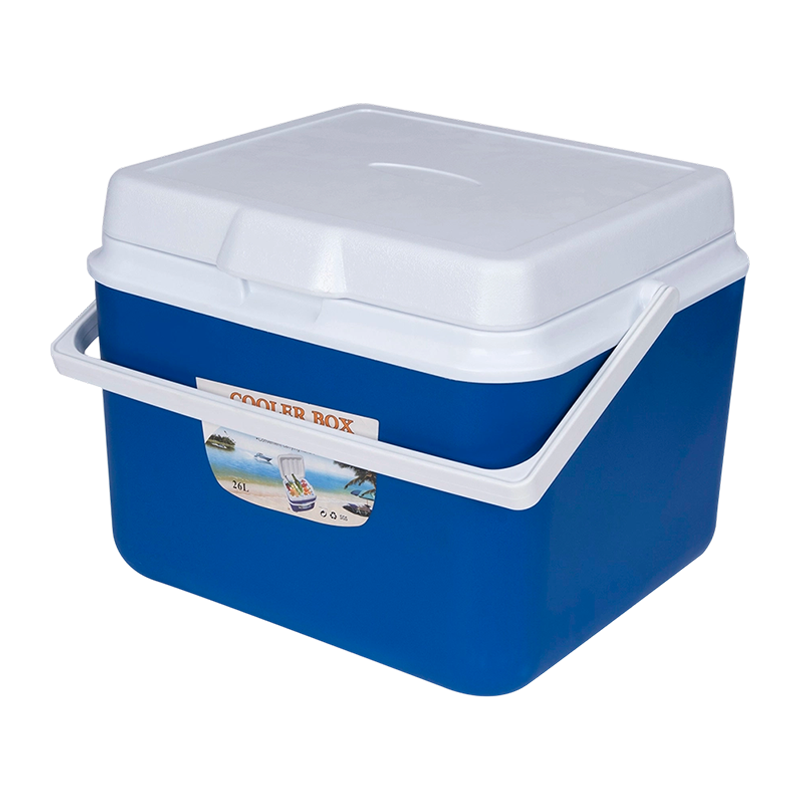
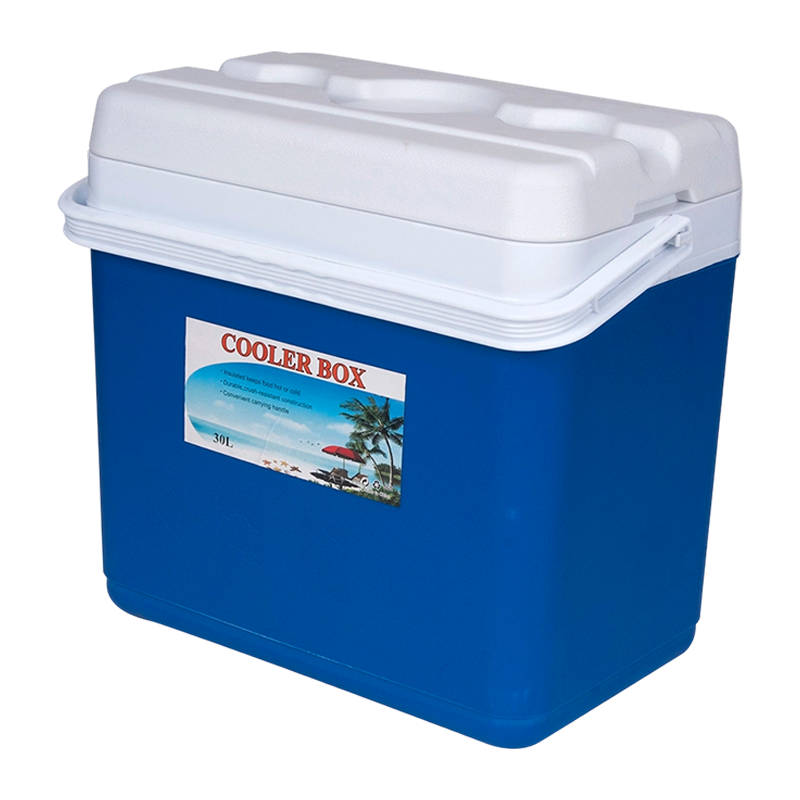
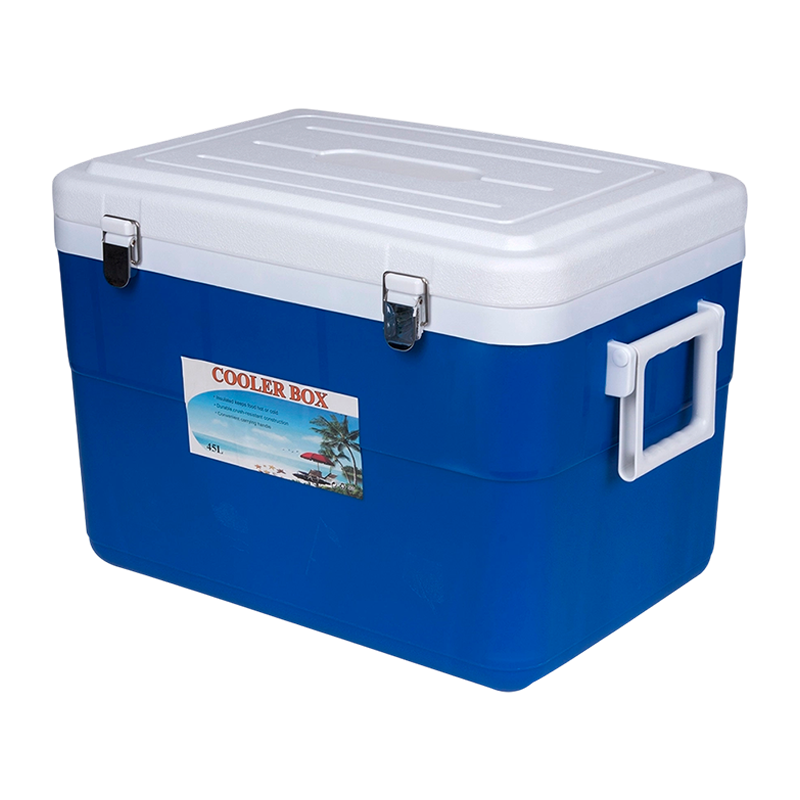
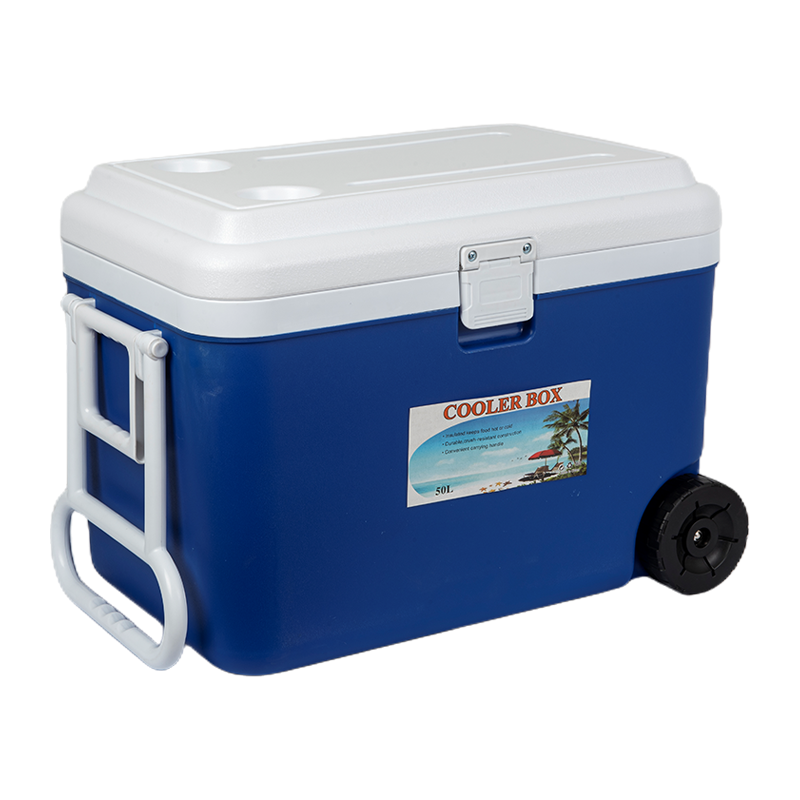
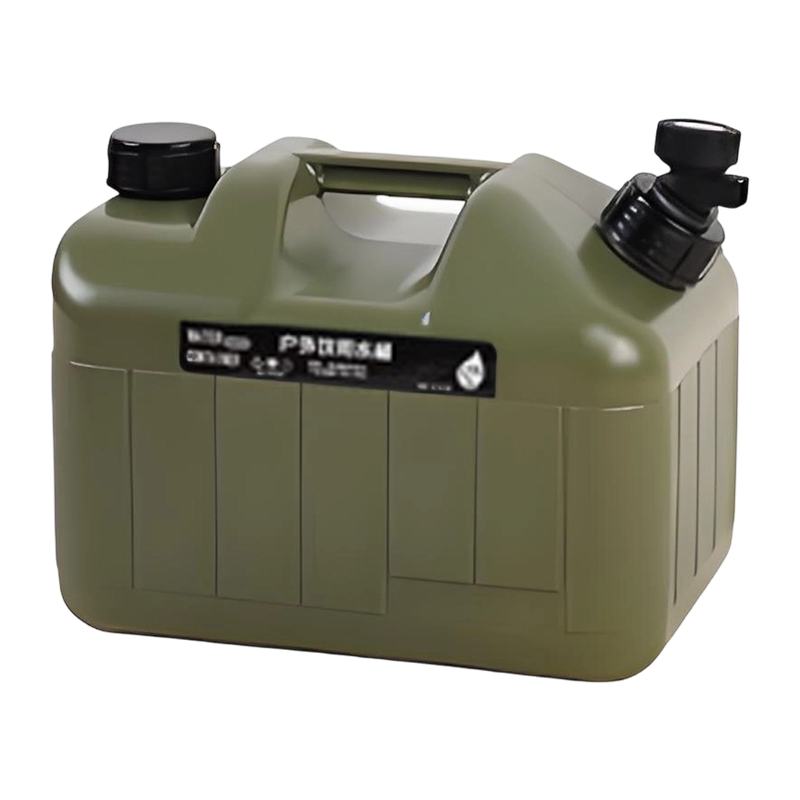
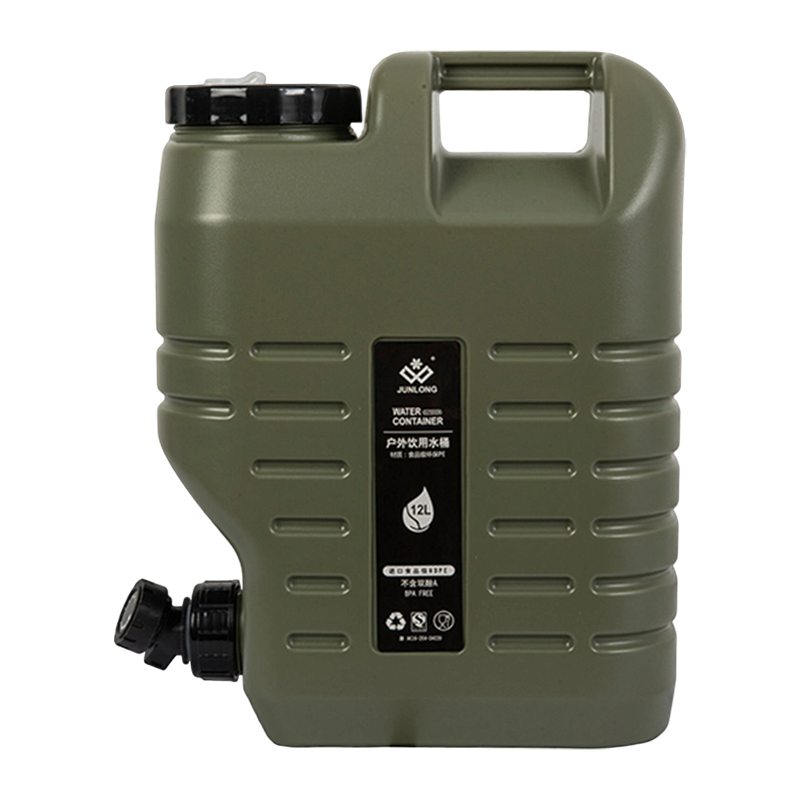
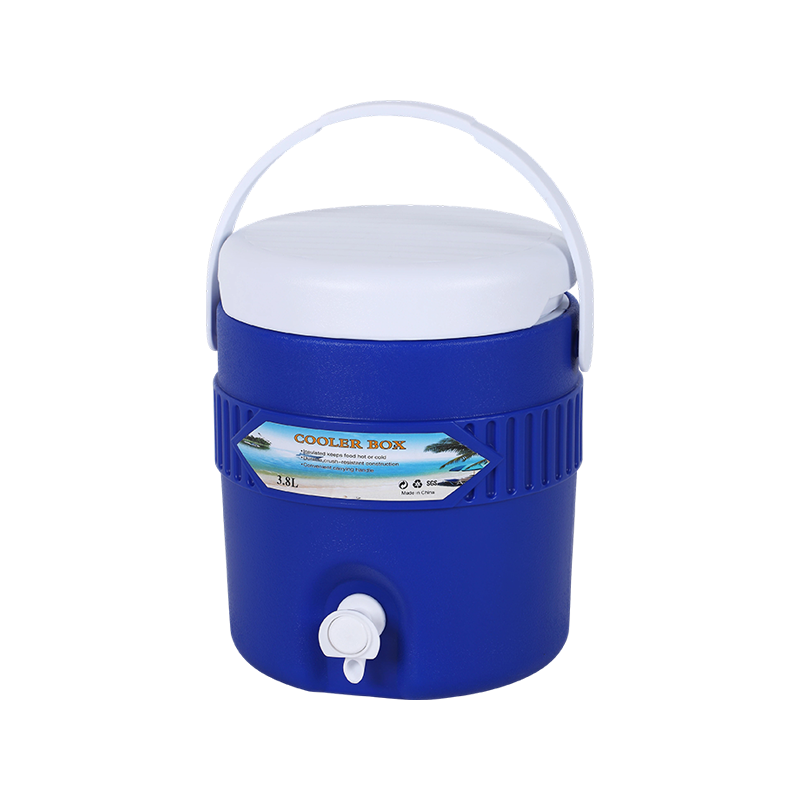
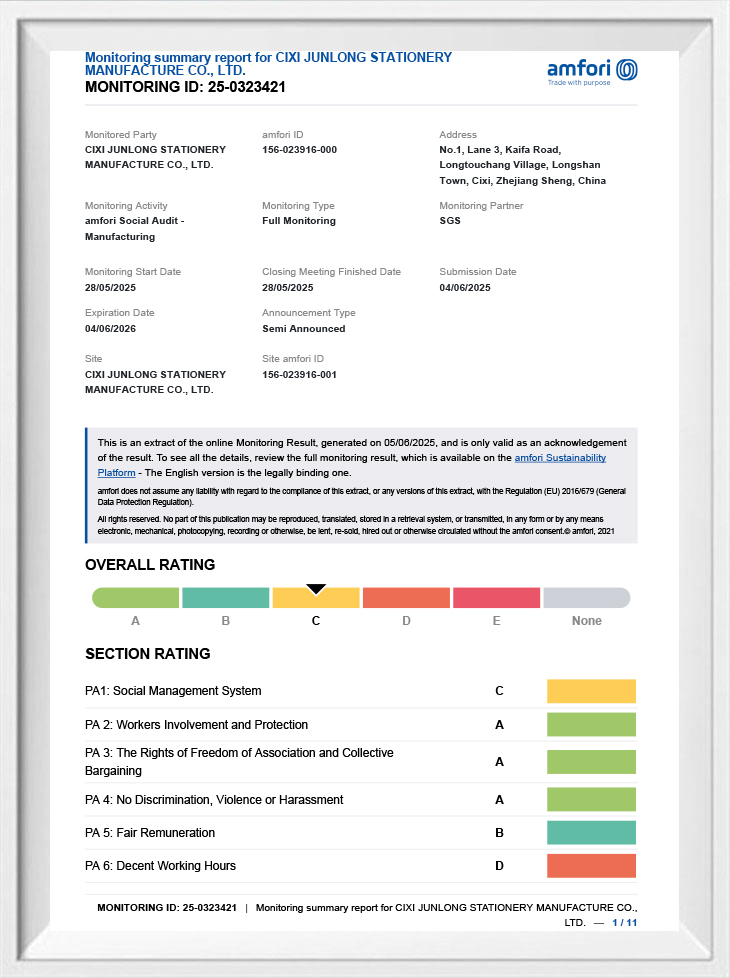
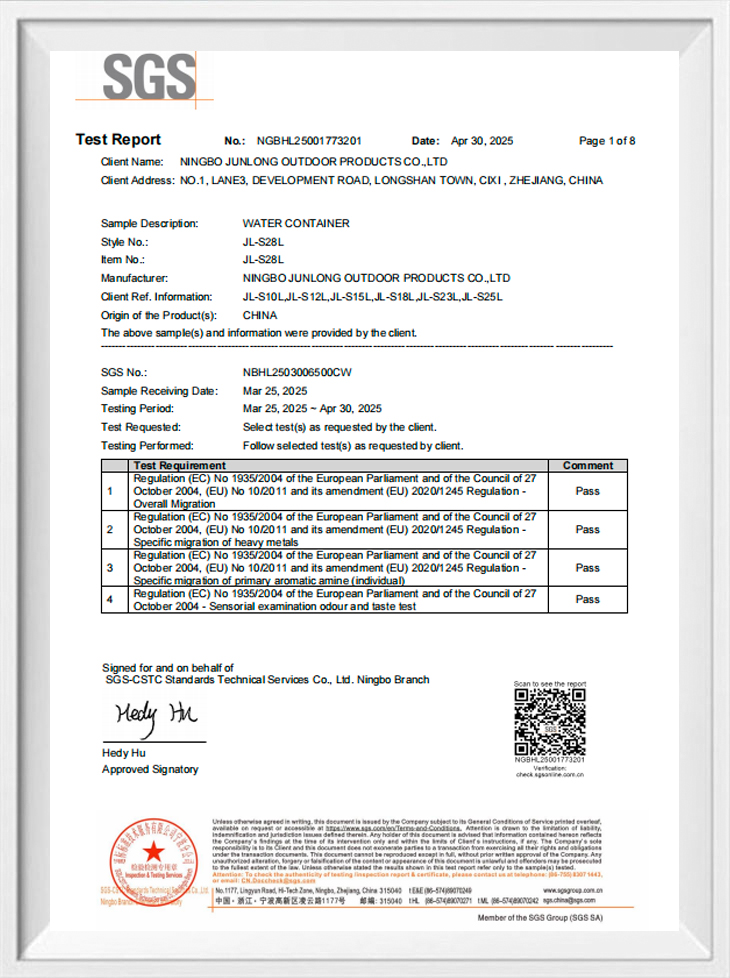
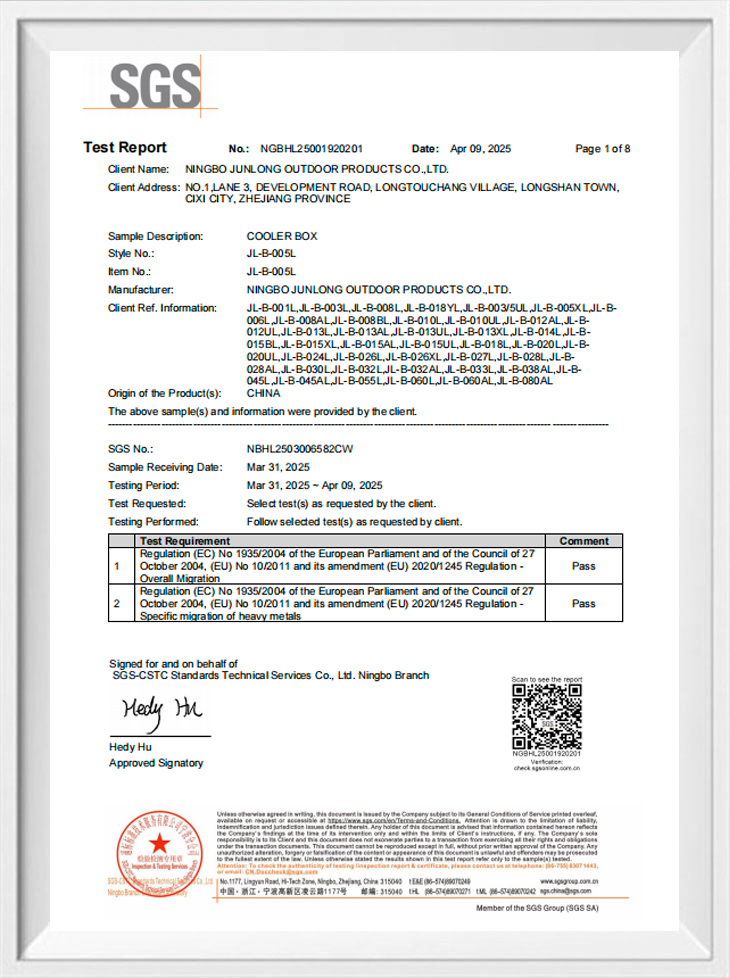
Mikä erottaa luotettavan tuotantolaitoksen muista
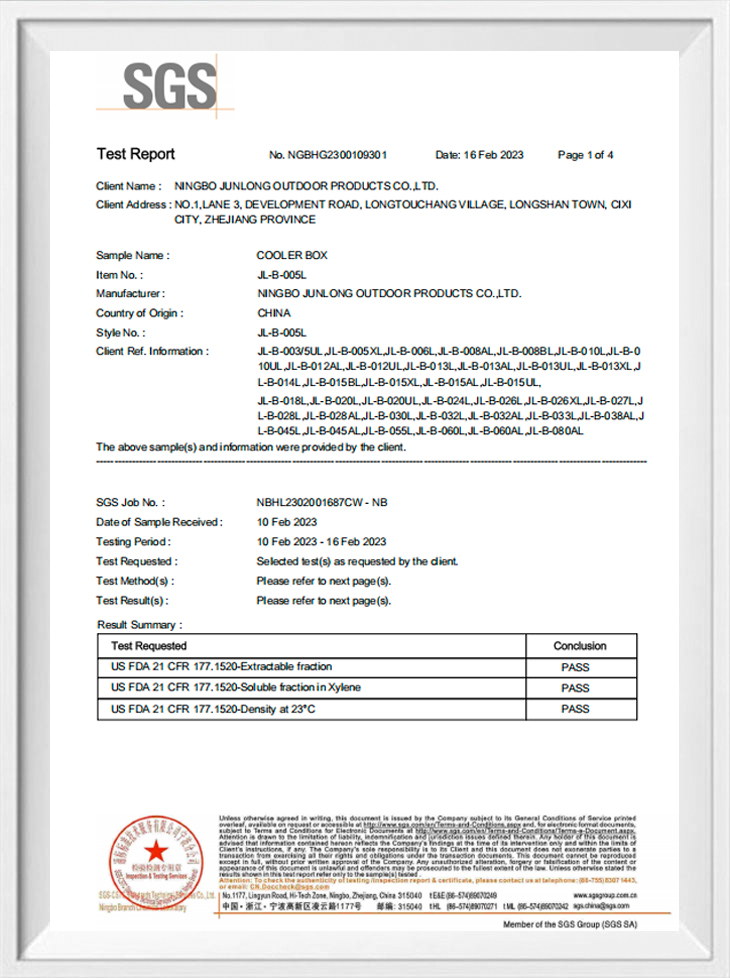
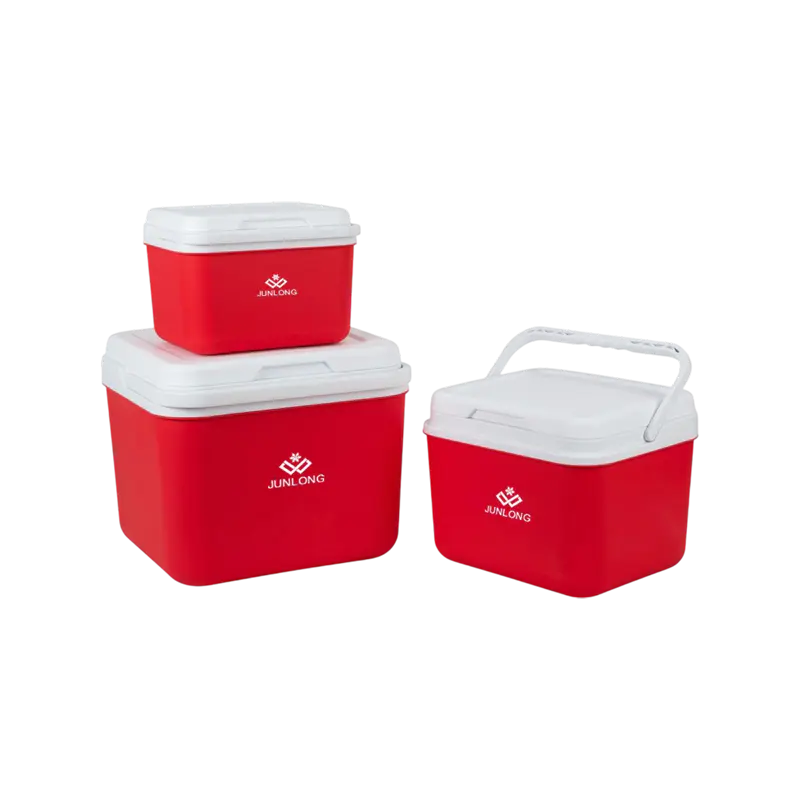
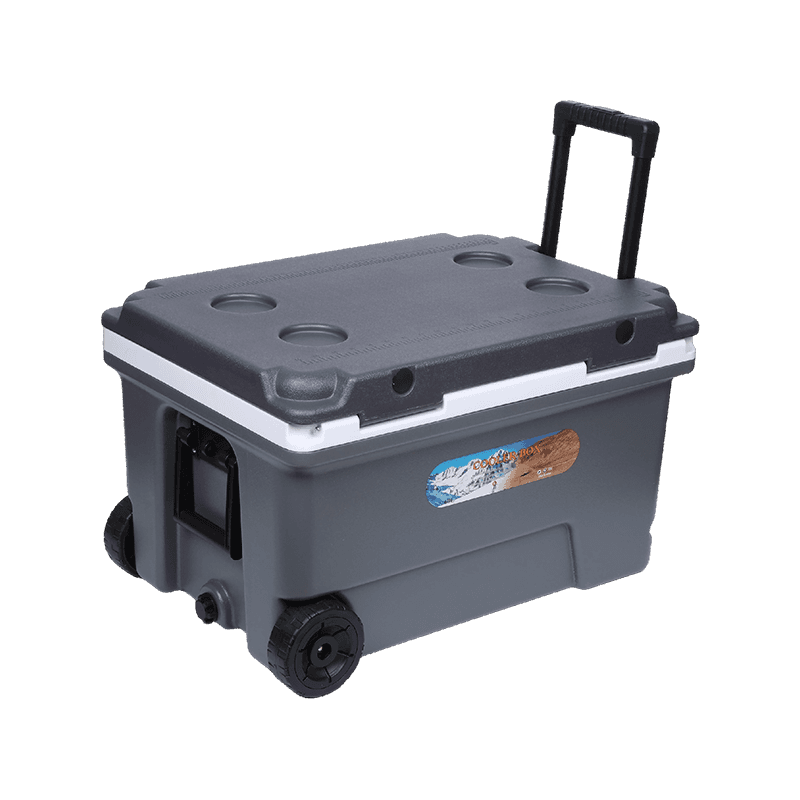
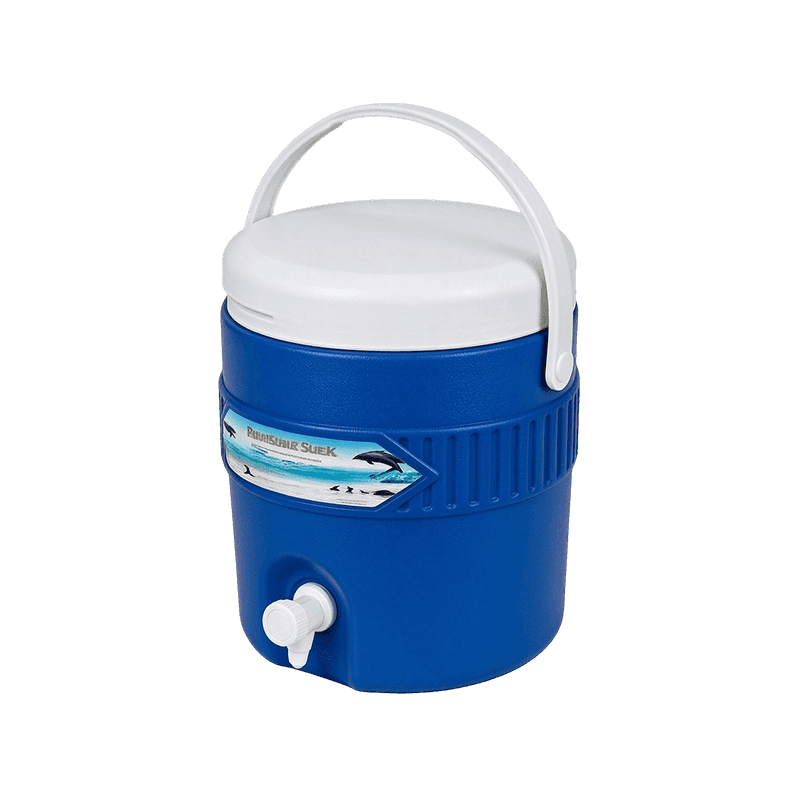
Suora vastaus ostajille, jotka arvioivat a Jäähdytyslaatikoiden tehdas Tuotoksen tasainen laatu riippuu kolmesta mitattavasta tekijästä: seinärakenteen hallinnasta, tiivisteiden ja liitosten tarkkuudesta sekä jokaisessa tuotantoerässä sovellettavista toistettavista testausmenettelyistä. Laitos, joka seuraa näitä kolmea tekijää tarkasti, tuottaa yleensä kylmälaatikoita, kylmäkannuja ja ulkovesisäiliöitä, joiden eristyskyky ja rakenteellinen kestävyys ovat paljon tasaisempia kuin pelkkään silmämääräiseen tarkastukseen luottava laitos. Tällä on väliä suoraan hankintatiimeille, koska yksi epäjohdonmukainen erä voi heikentää koko tuotelinjan luotettavuuden mainetta.
Tässä artikkelissa tarkastellaan mitattuja tuotannon tehokkuustietoja, rakenteellisia vertailuja ja käytännöllisiä hankintaohjeita, joiden avulla ostajat voivat arvioida kylmälaatikkotehdasta, kylmäkannutehdasta tai ulkovesisäiliötehdasta johdonmukaisesti, näyttöön perustuvalta pohjalta pelkkien markkinointiväitteiden sijaan.
Ydintuotantomittarit tuotantokokoonpanoissa
Viisi mittaria on tärkeintä, kun verrataan kylmälaatikkotehtaan tai kylmäkannutehtaan tuotantokokoonpanoja: mittojen tasaisuus, eristyksen tasaisuus, rakenteellinen lujuus, tiivisteen luotettavuus ja vikatiheyden hallinta. Alla oleva vaakasuuntainen pylväskaavio vertailee kahta yleistä tuotantoasetusta näiden mittareiden perusteella 0–100-indeksillä, joka on rakennettu tyypillisistä kenttäsuoritusalueista: rotaatiomuovaukseen perustuva tuotantolinja ja puhallusmuovauspohjainen tuotantolinja. Rotomuovauslinja saa korkeimman arvosanan rakenteellisesta lujuudesta ja eristyksen tasaisuudesta, koska sen yksiosainen vaahtomuovitäytteinen rakenne välttää heikot saumat, kun taas puhallusmuovauslinja pysyy kilpailukykyisenä mittojen yhtenäisyyden suhteen ohuempiseinäisille astioille, jotka valmistetaan suuremmalla nopeudella.
Tämä vertailu osoittaa, että rotomuovaukseen perustuva lähestymistapa laajentaa etuaan lähinnä rakenteellisen lujuuden ja eristyksen tasaisuuden suhteen, mikä selittää, miksi se on usein suositeltava menetelmä raskaampiin konteihin, jotka on tarkoitettu ulkokäyttöön ja retkeilykäyttöön. Puhallusmuovauslinjojen mittauskonsistenssireuna on hyödyllinen konteksti ostajille, jotka ovat keskittyneet ohuempiseinäisiin astioihin, jotka on valmistettu suuremmalla teholla. Kumpikaan lähestymistapa ei ole yleisesti ylivoimainen, joten oikea valinta riippuu tietystä tuotelinjasta ja aiotusta loppukäytöstä.
Vikaprosentin trendit eri tuotantoerän koon mukaan
Valmistuksen johdonmukaisuuden avainindikaattori on se, kuinka vikojen määrä muuttuu erän koon kasvaessa. Alla oleva viivakaavio seuraa vikojen määrää prosentteina viidessä eräkokovaiheessa pienestä 100 yksikön erästä suureen 5 000 yksikön erään asti, joka perustuu konttituotantolinjojen tyypillisiin kenttätietoihin. Asteittainen, hallittu lasku on odotettavissa, kun prosessit vakiintuvat ja henkilöstö saa toistoja tietyllä tuotantokierroksella, vaikka nopeuden ei pitäisi vaihdella jyrkästi vaiheiden välillä, koska jyrkät heilahtelut osoittaisivat epäjohdonmukaista prosessin hallintaa odotetun oppimiskäyrän parantumisen sijaan.
Vikaprosentti laskee karkeasti 4,1 % 100 yksikön erässä - noin 1,3 % 5 000 yksikön erässä , asteittainen kuvio, joka heijastaa prosessin vakauttamista, kun työkalut, henkilöstö- ja linja-asetukset kalibroidaan täysin tiettyä tuoteajoa varten. Tämä suuntaus on yksi syy, miksi suuremmat, vakiintuneet tuotantolinjat voivat tarjota ostajille vahvan perustan tuotannon johdonmukaisuuteen koko tilauksen aikana. Toimisto, joka seuraa ja raportoi tällaisia tietoja avoimesti, antaa ostajille selkeämmän kuvan siitä, mitä heidän omasta tilausmäärästään voi odottaa.
Tuotekategorioiden jakelu yhdistetyssä tuotantolaitoksessa
Monet tämän luokan tuotantolaitokset valmistavat useamman kuin yhden tuotelinjan saman katon alla jakaen työkalutietoa, laatuprosesseja ja toimitusketjusuhteita eri tuotetyypeillä. Alla oleva pystysuora pylväskaavio näyttää edustavan tuotannon osuuden yleisistä luokista yhdistetyssä ulkojäähdytys- ja vesivarastossa kootun kenttädatan perusteella. Suurin osuus on jäähdytyslaatikot, seuraavaksi tulevat kylmäkaapit, yleiset ulkovesisäiliöt ja muut niihin liittyvät ulkoilutarvikkeet.
Kylmälaatikot vastaavat karkeasti 33 % of typical combined production , mikä heijastaa tasaista kysyntää sekä yksittäisten ulkoilukäyttäjien että a. kautta hankittavien yritysten taholta Jäähdytyslaatikoiden tehdas . Kylmäkannut seuraavat tarkasti, sopusoinnussa omistetun kannun kautta ohjatun kysynnän kanssa Viileämmät kannut Factory linjalla, kun taas laajemmat vesivarastotuotteet tuotetaan an Ulkovesisäiliötehdas pyöristää merkittävä osuus kokonaistuotannosta. Tällainen monipuolinen tuotantopohja mahdollistaa usein laitoksen vakaamman työkalujen käyttöasteen ylläpitämisen kausiluontoisten kysynnän vaihteluiden välillä.
Rotomuovaus vs. puhallusmuovaustuotantolinjat
Tutkakaavio auttaa visualisoimaan rotaatiomuovauksen tuotantolinjan ja puhallusmuovauslinjan välisen kompromissin useissa ulottuvuuksissa samanaikaisesti. Alla oleva taulukko vertailee sekä rakenteellista lujuutta, eristyksen tasaisuutta, tuotantonopeutta, työkalujen joustavuutta ja materiaalitehokkuutta. Rootomuovauslinja ulottuu edelleen rakenteellisen lujuuden ja eristyksen tasaisuuden suhteen, koska sen yksiseinäisellä vaahtomuovitäyttöprosessilla vältetään saumat, jotka voisivat heikentää säiliötä, kun taas puhallusmuovauslinja ulottuu pidemmälle tuotantonopeudella, koska sen sykliajat ovat tyypillisesti lyhyempiä ohuempiin seinämäisille osille.
Kumpikaan tuotantomenetelmä ei kata kaikkia ulottuvuuksia, mikä vahvistaa, miksi oikea valinta riippuu tietystä tuotelinjasta ja tilausvaatimuksista sen sijaan, että oletetaan, että yksi menetelmä on yleisesti parempi. Laitos, joka tarjoaa sekä rotaatio- että puhallusmuovausominaisuudet saman katon alla, antaa ostajille enemmän joustavuutta sovittaa tuotantomenetelmä tuotetyypin mukaan yhden hankintasuhteen sisällä.
Käytännön hankintaohjeet tuotetyypin mukaan
Oikean tuotantokumppanin valinta alkaa tuotetyypin, odotetun tilausmäärän ja aiotun loppukäytön sovittamisesta laitoksen todellisiin prosessiominaisuuksiin. Alla olevassa taulukossa on yhteenveto yleisten hankintaskenaarioiden käytännön ohjeista.
Skenaariopohjainen hankintaviite
| Tuotetyyppi | Sopiva prosessi | Syy |
|---|---|---|
| Kestävät ulkojäähdytyslaatikot | Rotomuovaus via Cooler Boxes Factory | Saumaton rakenne kestää iskuja ja lämmönsiirtoa |
| Eristetyt retkeilyvesikannut | Rotomuovaus via Cooler Jugs Factory | Tasainen seinämän paksuus tukee lämpötilan säilymistä |
| Kevyt yleinen vesivarasto | Puhallusmuovaus ulkovesisäiliötehtaan kautta | Nopeammat kiertoajat suuremmille tilauksille |
| Sekatuotelinjan hankinta | Yhdistetty kapasiteetti | Yksittäinen hankintasuhde eri tuotetyypeillä |
Ennen tuotantokumppanin viimeistelyä muutama lisätarkistus auttaa tukemaan johdonmukaisia tilaustuloksia:
- Varmista, että seinämän paksuus ja vaahdon tiheys vastaavat aiottua tuotteen käyttökohdetta.
- Pyydä näyteyksiköt tiivisteiden ja liitosten tarkastukseen ennen täyttä tuotantoa.
- Tarkista iskunkestävyyden ja eristyskyvyn sisäiset testausmenettelyt.
- Tarkista työkalujen ja muotin huoltoaikataulut varmistaaksesi tasaisen tuotannon ajan mittaan.
- Tarkista pakkaus- ja logistiikkakäytännöt vähentääksesi kuljetusvaurioiden riskiä suurempien tilausten yhteydessä.
Valmistuksen johdonmukaisuus luotettavan säiliön suorituskyvyn takana
Aiemmin käsitelty laskeva vikojen määrän käyrä riippuu johdonmukaisesta prosessin hallinnasta muotin lämpötilan, syklin ajoituksen ja materiaalin syötön kaikissa tuotantovaiheissa. Näiden tekijöiden vaihtelut voivat muuttaa sekä mittojen yhtenäisyyttä että sitä, kuinka tasaisesti valmis säiliö toimii, kun se saavuttaa loppukäyttäjän, minkä vuoksi tiukka prosessikuri on tärkeä koko valmistuksen ajan. Automaattinen prosessin seuranta ja linjassa tehtävät laaduntarkastukset auttavat pitämään tuotantolaitoksen toiminnassa vakaalla alueella muuttuvien tilausmäärien välillä, mikä tukee tässä artikkelissa viitattuja kenttätietoja.
Vakiolaatuiset tarkistuspisteet, kuten tiivisteen paineen testaus, seinämän paksuuden näytteenotto ja pudotustesti, tukevat aiemmin esitettyjä trendejä. Ostajille, jotka arvioivat jäähdytinlaatikoiden tehdasta, kylmäkannutehdasta tai ulkovesisäiliötehdasta, näiden laaduntarkistuspisteiden vahvistaminen suoraan valmistajalta on usein yhtä arvokasta kuin pelkästään julkaistujen teknisten tietojen tarkistaminen.
Tietoja Ningbo Junlong Outdoor Products Co., Ltd:stä
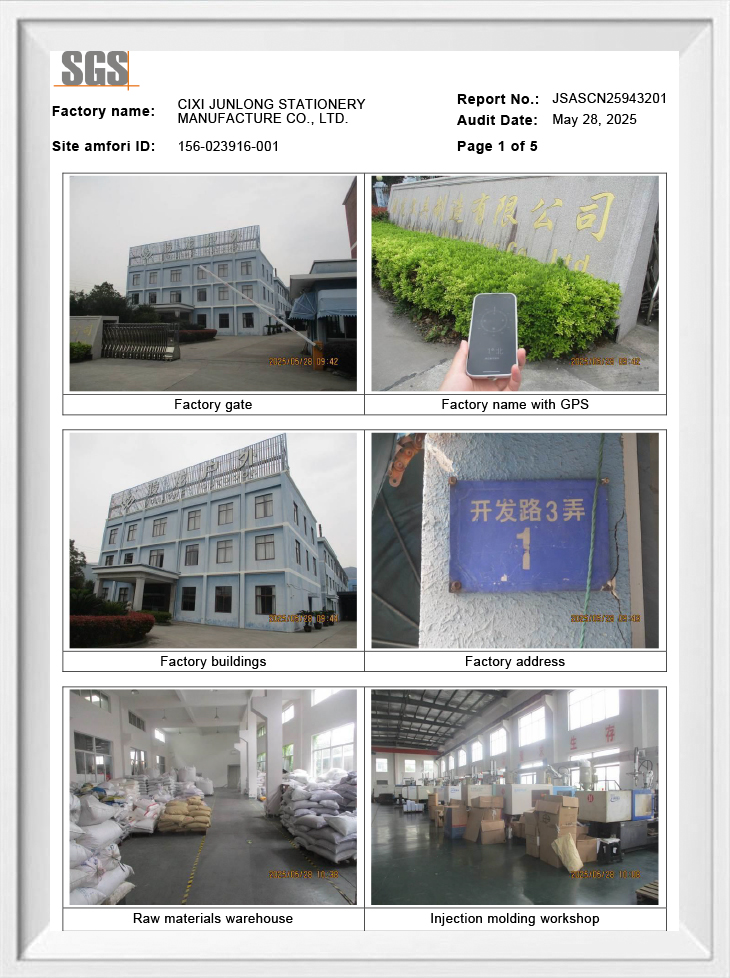
Ningbo Junlong Outdoor Products Co., Ltd. perustettiin vuonna 2000, ja se sijaitsee Cixissä, Ningbossa, tärkeässä valmistuskeskuksessa Jangtse-joen suistossa, jossa on kätevät kulkuyhteydet ja hyvin kehittynyt teollinen toimitusketju. Yritys on tuotantoyritys, joka yhdistää tuotekehityksen, tuotannon ja myynnin, keskittyen ulkojäähdytys- ja vesivarastointituotteisiin.
Tämä sijainnin, toimitusketjun pääsyn ja sisäisen tuotantokyvyn yhdistelmä tukee yrityksen kykyä palvella ostajia, jotka hankkivat jäähdytyslaatikkotehtaan, kylmäkannutehtaan tai ulkovesisäiliötehdaslinjan, joko yksilölliseen ulkokäyttöön tai laajempiin jakelutarpeisiin.
Usein kysytyt kysymykset
Q1: Mitä tuotantomenetelmää käytetään yleensä raskaiden jäähdytinlaatikoiden valmistukseen?
A1: Rotomuovausta käytetään yleisesti raskaampiin jäähdytyslaatikoihin, koska sen yksiosainen, vaahtomuovitäytteinen rakenne välttää saumat, jotka muuten voisivat heikentää säiliötä.
Q2: Miksi eräkoko vaikuttaa säiliötuotannon vikojen määrään?
A2: Suuremmat erät mahdollistavat työkalujen, henkilöstön ja linja-asetusten vakautumisen edelleen tuotantoa varten, mikä yleensä johtaa vähitellen pienempään vikaan verrattuna pieniin alkuperäisiin eriin.
Q3: Voiko yksi laitos tuottaa kylmälaukkuja, kylmäkannuja ja vesisäiliöitä yhdessä?
A3: Kyllä, monet tämän luokan laitokset ylläpitävät yhdistettyä tuotantokapasiteettia useissa ulkojäähdytys- ja vesivarastointituotelinjoissa yhteisten laatuprosessien puitteissa.
Q4: Mitä ostajien tulee tarkistaa ennen tuotantokumppanin viimeistelyä?
A4: Ostajien tulee tarkistaa seinämän paksuusvaatimukset, pyytää näyteyksiköitä tarkastettavaksi ja vahvistaa sisäiset testaus- ja pakkauskäytännöt ennen kuin he sitoutuvat täyttämään tilauksen.